

Bangladeş'teki bir son işlemci, yeni kurulan bir fırçalama hattında 30 ruloluk 260 gsm pamuklu yünü çalıştırdı. İlk beş rulo incelemeyi geçti. On ikinci atışta, ön taraftaki hav yüksekliği kabaca üçte bir oranında düşmüştü ve alıcı partinin geri kalanını reddetti. Hiçbir şey bozulmamıştı. Tel makaralar aşınmamıştı. Değişen şey, makineye giren kumaşın nem içeriği ve bununla birlikte tel dişlerin yüzey liflerine geçme şekliydi.
Bu senaryo yaygındır ve bir kumaş fırçalama makinesinde en önemli kararın neden çerçeve boyutu veya motor gücü değil, kontrol olduğunu açıklar. İlk olarak sonuç: bir fırçalama makinesi yalnızca silindir özellikleri, silindir-kumaş hız oranı, gerginlik, nem ve toz giderme özelliklerinin tümü tanımlanmış bir pencere içinde kaldığında tekrarlanabilir yükseltilmiş bir yüzey sunar. Bu beşinden birini değiştirin ve yığın da onunla birlikte değişir. Kontrol kabininin rengi de dahil olmak üzere teknik özellikler sayfasındaki diğer her şeyin önemi çok daha azdır.
Aşağıda fırçalamanın nasıl çalıştığı, hangi konfigürasyonun hangi kumaşa uygun olduğu, birinci rulo ile otuzuncu rulonun benzer olup olmadığına karar veren parametreler ve herhangi bir satın alma siparişi imzalanmadan önce yapılması gereken kontrollerin pratik bir dökümü yer almaktadır.
Kumaş Fırçalama Makinesi Aslında Ne Yapar?
Fırçalama, çoğu tesiste kuru olarak ve bazen de su veya buharla çalıştırılan mekanik bir yüzey işlemidir. Kumaş, tel giysilerle kaplanmış dönen silindirlerin etrafına veya arasına geçirilir. Tel dişler yüzeydeki lifleri yakalar, kaldırır ve kumaşın ilerleme yönünde yerleştirir. Bir veya iki rulo, bir dizi kılavuz ve gergi rulosu, bir tahrik sistemi ve bir çıkarma başlığı makinenin çoğunu oluşturur.
Bir açıklama, birçok kafa karışıklığını önlüyor: fırçalamak, dava açmakla aynı şey değil ve ikisi sıklıkla sanki birbirinin yerine kullanılabilirmiş gibi satılıyor.
- Fırçalamak lifleri yükseltir. Tel, halihazırda gevşek veya kısmen sabitlenmiş olan lifleri kaldırır ve yönlendirir. Lif çıkarma oranı düşüktür, çoğu zaman kumaş ağırlığının yüzde bir kısmı kadardır.
- Süet elyafları aşındırır. Zımpara, seramik veya karbon fiberden yapılmış aşındırıcı silindirler, kısa, yoğun, şeftali derisi bir yüzey oluşturmak için fiberleri keser ve kırar. Elyaf uzaklaştırılması ve mukavemet kaybı oldukça yüksektir.
- Uyuklamak veya kalkmak daha uzun, daha dolgun bir hav oluşturmak için genellikle farklı silindir garnitürleriyle çalışan ilgili bir kaldırma hareketidir.
Fark, kalite kontrolde hemen ortaya çıkıyor. Alıcının standardı "görünür tüylü yumuşak" ise, tek başına fırçalamak çoğu zaman bunu tatmin edecektir. Standart "kısa, yoğun, mat, şeftali derisi" ise, serinin bir süetleme aşamasına ihtiyacı vardır; fırçalama, öncesinde hazırlık veya sonrasında temizlik adımı olarak işlev görür. Daha derin bir yüzey etkisine ihtiyaç duyan tesisler için, birleşik bir kaplama platformu daha doğrudan bir yoldur ve bir makinenin her iki işi de kapsadığını varsaymak yerine, silindir konfigürasyonlarını hedef dokunma hissi ile karşılaştırmak daha mantıklıdır.
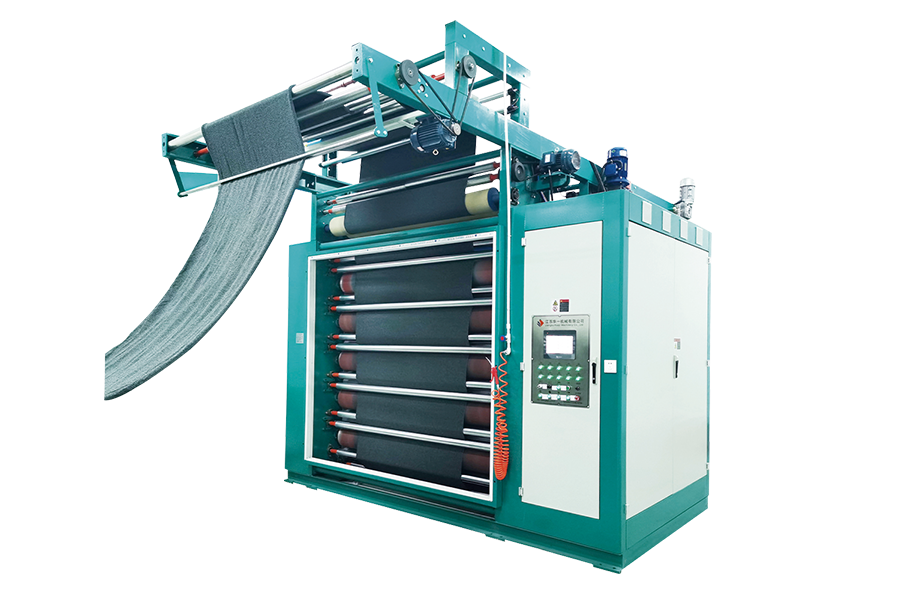 Dikey Kombine Süet Makinası MM-Model Daha derin zımparalama veya şeftalileme için bu kompakt makine, esnek aşındırıcı kombinasyonlarını ve yüksek hızlı tek veya çift taraflı işlemeyi destekler. Ürünü Görüntüle →
Fırçalama aynı zamanda elle dokunmayla alakası olmayan işler de yapar. Gevşek lifleri, yüzey kirliliğini ve hapları giderir; pamuklu ve selülozik kumaşların emiciliğini artırır; kaplama, laminasyon ve baskı alt katmanlarına tutarlı bir diş kazandırır, böylece bir sonraki işlemde parçalar halinde kopmak yerine eşit şekilde yapışır.
Ana Fırçalama Konfigürasyonları ve Neye Uygun Olduğu
Piyasadaki çoğu fırçalama spesifikasyonu bir avuç düzenlemeye indirgenmiştir. Adlandırma tedarikçiler arasında tutarsız olabilir, bu nedenle makineleri broşür dili yerine silindir hareketine göre sınıflandırmaya yardımcı olur.
| Yapılandırma | Silindir hareketi | Yüzey sonucu | Tipik kullanım | Ana risk |
|---|---|---|---|---|
| Tek taraflı | Tel makaraları yalnızca bir yüze temas eder | Bir tarafta yığın yükseltilmiş, arka taraf pürüzsüz kalır | Polar destekli örgüler, tek yüzü fırçalanmış kaplama | Taşıma sırasında işlenmemiş tarafta aşırı uzunlukta hav ve tüylenme |
| Çift taraflı | Her iki yüzdeki silindirler, genellikle bağımsız ayarlarla | Her iki tarafta yükseltilmiş yüzey | Battaniyeler, ağır polar, çift yüzlü fırçalanmış örgüler | Her iki yüz de aşırı fırçalandığında elyaf kaybı ve çekme mukavemetinde azalma |
| Çapraz fırçalama | Silindir yönü kumaş hareketine göre değişir | Daha kısa, daha yoğun, daha az yönlü yığın | Yönlü bir gölge çizgisi göstermemesi gereken kumaşlar | Silindir hızları birbiriyle eşleşmediğinde çizgiler oluşuyor |
| Dairesel veya döner | Bir tambur etrafında düzenlenmiş birkaç silindir | Yüksek hat hızlarında yüksek homojenlik | Sürekli örme ve dokuma üretim hatları | Daha güçlü toz çıkarma gerektiren daha yüksek toz üretimi |
| Islak fırçalama | Su veya buhar mevcutken uygulanır | Daha az statik, daha yumuşak, daha dolgun tutma yeri | Yün karışımları ve bazı teknik kumaşlar | Aşağı yönde kurutma yükü ve su yönetimi eklendi |
| Kuru fırçalama | Standart ortam koşulu | Temiz, iyi tanımlanmış yığın, kolay çıkarma | Çoğu pamuklu, polyester ve karışımlı kumaşlar | Sentetik kumaşlarda statik birikme ve havadaki toz |
Aralarındaki seçim bir tercihten ziyade üretim kararıdır. Günde 40.000 metre polyester örgü çalıştıran bir tesis, her ikisi de "fırçalama makinesi" olarak tanımlansa bile, 3.000 metre yün karışımı çalıştıran bir tesisle aynı silindir düzenini kullanamaz.
Hacmin yüksek olduğu ve partiler arası tutarlılığın belirleyici faktör olduğu durumlarda, özel bir yüksek hızlı fırçalama platformu genellikle genel amaçlı bir hattın uzatılmasından daha ekonomiktir çünkü makine, hat hızını kaybetmeden silindir hızını ve gerginliğini daha dar bir bantta tutabilir.
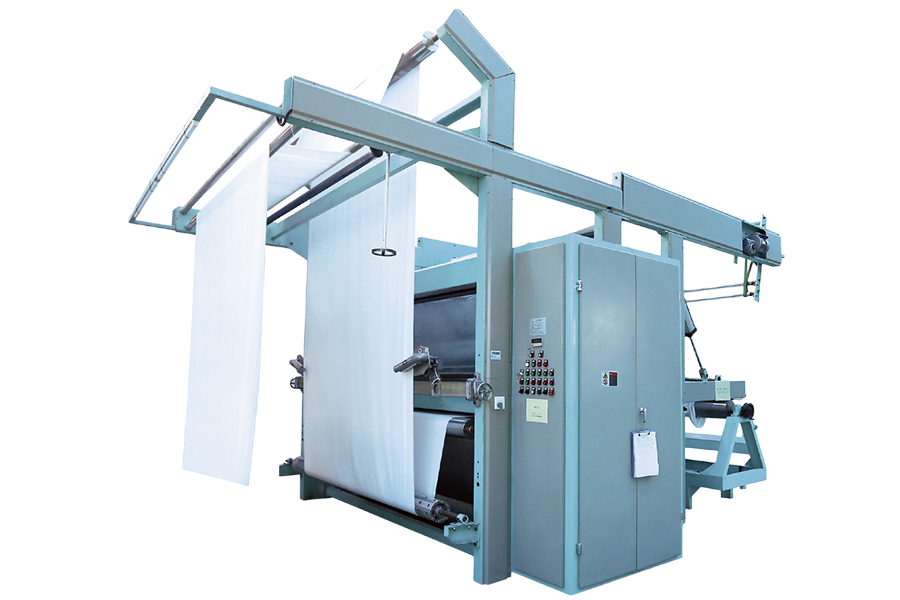 Yüksek Hızlı Fırçalama Makinesi VX7 Sabit hız, gerginlik ve tekrarlanabilir yüzey işleminin partiler arası tutarlılığı sağladığı yüksek hacimli hatlar için yedi silindirli karbon seramik fırçalama platformu. Ürünü Görüntüle →
Sonucu Belirleyen Parametrelerin Ayarlanması
Bir partinin ilk ve son atışlarının eşleşip eşleşmeyeceğini beş değişken belirler. Bunları tek bir sistem olarak ele almaya değer çünkü birini ayarlamak neredeyse her zaman diğerini ayarlamayı gerektirir.
Silindir hız oranı ve hav yoğunluğu
Kumaş hızına göre silindir yüzey hızı, makinedeki en güçlü tek ayardır. Tipik üretim aralıkları yaklaşık 1,5:1 ile 4:1 arasındadır. Kabaca 1,5:1'in altında tel esas olarak elyafları temizler ve hizalar; 2:1 ile 3:1 arasında hav görünür ve düzgün hale gelir; Yaklaşık 3,5:1'in üzerinde tel, elyafı yatırmak yerine iplik yapısından dışarı çekmeye başlar ve kumaşın ağırlık kaybı ve boncuklanma riski hızla artar. Daha hızlı gitmek otomatik olarak daha iyi değildir ve silindir hızını kaliteli bir kadran yerine bir üretkenlik kadranı olarak ele alan bir tesis, birkaç ay içinde mukavemet testinde başarısızlıklarla karşılaşacaktır.
Gerginlik, kumaş yolu ve dikiş geçişi
Gerginlik, kumaşın silindirlere karşı düz kalmasını sağlar. Çok az olursa kumaş telden dalgalar halinde kalkar, düzensiz tüyler ve kenar dalgalanmaları oluşur. Çok fazla olursa, yalnızca yıkamadan sonra ortaya çıkan gerginlik izleri, genişlik kaybı ve kıvrılmış kenarlar oluşur. Herhangi bir ciddi hat için pratik çözüm, her dikiş geçerken hat hızını ve silindirin etkileşimini birkaç saniyeliğine düşüren bir dikiş dedektörü ile otomatik gerilim kontrolüdür. Bu olmadan her dikiş bir iz bırakır ve 30 ruloluk bir parti 60 ruloyu taşıyabilir.
Nem, sıcaklık ve statik
Makineye %4 nemle giren pamuk, aynı silindir ayarlarında dahi aynı kumaşı %8 nemden farklı şekilde fırçalar. Kuru elyaf kırılgandır, dolayısıyla tel onu kaldırmak yerine kırar ve ilerleme ilerledikçe havın yüksekliği düşer. Fırçalamadan önce ön koşullandırma veya hafif buhar uygulaması genellikle bunu herhangi bir mekanik değişiklikten daha ucuza çözer. Polyester ve diğer sentetiklerde ise tam tersi bir sorun ortaya çıkıyor: Statik yük oluşuyor, elyaf uçuşuyor ve yüzey pürüzlü hale geliyor. Nem kontrolü ve etkili ekstraksiyon bunların çoğunu karşılıyor.
Kumaş Cinsine Göre Fırçalama
Bir alt tabaka üzerinde çalışan makine ayarları diğerine zarar verebilir, bu nedenle evrensel parametreler yerine kumaş ailelerini düşünmek faydalı olacaktır.
Örgüler, polar ve havlu kumaşlar
Örme yapılar esner, bu nedenle gerginlik kontrolü dokumalara göre daha önemlidir. Polar ve havlu kumaştaki ilmek iplikler aynı zamanda düz dokumalara göre daha fazla gevşek elyaf taşır; bu da havların daha çabuk oluştuğu ve fazla fırçalamanın kolay olduğu anlamına gelir. Daha fazla geçişe sahip düşük-orta yuvarlanma oranları genellikle tek bir agresif geçişi yener. İnce ayarlı süprem kumaşın hafif bir kavramaya ihtiyacı vardır, çünkü tel bir ilmeği yakalayabilir ve ancak ilk yıkamadan sonra görünen bir delik açabilir.
Silindir geometrisi ve kumaş desteğinin birbirine karşı değil birlikte çalışması gereken örgü uygulamaları için, özellikle örgü davranışı etrafında oluşturulmuş bir makine, kurulum sürecindeki birçok deneme yanılma işlemini ortadan kaldırır.
örgüler için planeter fırçalama makinesiBu konfigürasyonla, silindirler ilmek yapısına onu germeden bağlanır, böylece hav kenarlarda yoğunlaşmak yerine genişlik boyunca eşit şekilde oluşur.
Dokuma pamuk, dimi ve denim
Dokumalar daha yüksek gerilimi ve daha yüksek rulo oranlarını tolere eder; bu nedenle denim fırçalama, aşınmış, yumuşak bir yüzey oluşturmak için daha agresif bir şekilde çalıştırılabilir. Sınır, çözgü ipliği mukavemetidir: görünür hav noktasının fırçayla aşılması, iplik yüzeyinden kütleyi kaldırır ve testlerde aşınma direncinin azaldığını gösterir. Dimi ve gabardin çapraz fırçalamadan yararlanır, çünkü tamamen yönlendirilmiş bir hav, bitmiş giysi üzerinde belirgin hale gelen bir gölge çizgisi oluşturur.
Polyester ve sentetik karışımlar
Sentetikler daha düşük statik ve daha yüksek ekstraksiyona ihtiyaç duyar. Lifler pürüzsüz ve güçlü olduğundan kaldırılmaya karşı dayanıklıdırlar, bu nedenle operatörler silindir hızlarını yükseltmeye yönelir. Bu yaklaşım hav yerine hav üretir ve bitmiş kumaşta boncuklanma riskini arttırır. Daha düşük hızlar, daha fazla geçiş ve kontrollü nem, kaba kuvvete göre daha iyi sonuç verir.
Kaplamalı, lamine ve teknik yüzeyler
Burada fırçalama bir hazırlık aşamasıdır. Hafif, tekdüze bir fırça, yüzeye yapıştırma veya kaplama için tutarlı bir anahtar sağlar ve spesifikasyon, elle dokunma hissi yerine yüzey enerjisi veya soyulma mukavemeti gereksinimi olarak yazılmalıdır. Fırçalanmamış bir şerit bir delaminasyon noktası haline geldiğinden, genişlik boyunca tutarlılık hav yüksekliğinden daha önemlidir.
Fırçalamanın Bitiş Çizgisinde Olduğu Yer
Sıra, fırçalama etkisinin ne kadarının bitmiş ruloya kadar devam edeceğini belirler. Genel sıra, boyama ve kurutma, ardından fırçalama, ardından yumuşatma ve son sıkıştırma veya perdahlamadır. Kurutmadan önce fırçalamak etkili gibi görünse de ıslak lif telin altında tahmin edilemeyecek şekilde davranır ve yığın kurutucuda çöker.
Mekanik yumuşatma veya perdahlama aşamasından hemen önce fırçalamak da çoğu durumda bir hatadır çünkü perdahlama yeni kaldırılan havı düzleştirir. Hedefin görünür bir tüy yerine yumuşak, yüksek bir sap olduğu durumlarda, fırçalama sonrasında hava bazlı yumuşatma aşaması, örtü eklerken yükseltilmiş yüzeyi korur ve bu kombinasyon, artık birçok bitirme hattının, yalnızca kimyaya güvenmek yerine bir fırçalama ünitesini açık genişlikli bir yumuşatma ünitesiyle eşleştirmesinin nedenidir.
 Açık En Hava Yumuşatma Makinası SOFT100 Örgüler, dokumalar ve havlular üzerinde kimyasal yumuşatıcılar olmadan hava akışı yumuşatma kullanarak, örtü eklerken kabarık havı korumak için fırçalamayla eşleşir. Ürünü Görüntüle →
Pratik planlama noktası basittir: Müşterinin depoda hav yüksekliği, dokunma hissi, gölge veya boyutsal stabilite gibi neye karar vereceğine karar verin ve ardından bitirme aşamalarını bu standarttan geriye doğru sıralayın.
Kalite Sorunları ve Genel Sebepleri
Fırçalama kusurlarının çoğu altı nedenden birine dayanır ve düzeltmeye giden en hızlı yol, makineye dokunmadan önce işlem koşullarını kontrol etmektir.
| Belirti | Muhtemel sebep | İlk kontrol |
|---|---|---|
| Kazık çoğu şeyin başlangıcından sonuna kadar kaybolur | Kumaş nemi düşüyor veya makaralı tel donuklaşıyor | Gelen nem içeriği, ardından silindir saatleri |
| Yıkandıktan sonra tüylenme görünüyor | Silindir hızı çok yüksek, lifler kaldırılmak yerine kesiliyor | Silindir-kumaş hız oranı |
| Yönlü gölge çizgisi | Gölgeye duyarlı kumaş üzerinde tamamen yönlü fırçalama | Silindir yönü ve çapraz fırça kullanılabilirliği |
| Uzunluk boyunca çizgiler | Düzensiz silindir basıncı, hasarlı tel veya bükülmüş silindir | Silindir eşmerkezliliği ve tel durumu |
| Dikişlerde yoğunlaşan delikler veya yırtıklar | Dikiş tespiti yok veya dikişlerde hız düşüşü yok | Dikiş algılama ayarları ve bağlantı derinliği |
| Aşırı tüy ve havadaki toz | Yetersiz emme, düşük nem, statik birikme | Tahliye hava akışı ve davlumbazın durumu |
Toz, Statik ve Emme
Fırçalama, tanımı gereği toz üretir: kumaşın her metresi gevşek lifleri serbest bırakır ve hızlı çalışan bir makine, bunu sürekli olarak serbest bırakır. Pamukta bu bir temizlik ve hava kalitesi sorunudur. Polyester ve karışımlarda, bir muhafaza içinde asılı duran ince sentetik tozun kolayca tutuşması ve statik ateşleme kaynağının oluşması nedeniyle yangın ve patlama riski oluşturur.
Tasarımın cevabı, ortak bir ev kanalı yerine, silindir temas noktasına yakın davlumbazlar, iletken kanallar ve düzenli temizlik programları olan, makineye göre boyutlandırılmış özel bir ekstraksiyon sistemidir. Çok zayıf hava akışı, tozun makinenin içine yerleşmesine ve sonunda kir olarak kumaş yüzeyine ulaşmasına neden olur. Çok güçlü hava akışı, kumaşı silindirlerden çeker ve gerginliği dengesizleştirir; bu nedenle ekstraksiyon, hat çalışırken ayarlanmalı ve silindir hızındaki herhangi bir değişiklikten sonra izlenmelidir.
Tozun sonradan akla gelen bir düşünce değil, bilinen bir kısıtlama olduğu hatlar için, amaca yönelik olarak tasarlanmış bir toplama kurulumu, uzun çalışmalarda hava akışını sabit tutar ve aksi takdirde üretim saatlerini tüketen temizlik kesintilerini azaltır.
Süetleme ve fırçalama hatları için otomatik toz emmeSatın Almadan Önce Neleri Kontrol Etmelisiniz?
Endüstriyel tekstil makineleri on beş yıllık bir varlıktır ve bu kategorideki pişmanlığın çoğu fiyattan ziyade hiç tartışılmayan özelliklerden kaynaklanmaktadır. Aşağıdaki kontroller maliyetli hataların çoğunu yakalar.
Silindir özellikleri ve tekrarlanabilirlik
Tel tipini, tel yoğunluğunu, makara çapını, sertliğini ve çalışma saatleri cinsinden önerilen değiştirme aralığını sorun. Ardından, bir metrelik numunede değil, tam parti rulonun genişliği boyunca yığın değişiminin ne olduğunu sorun. %5'in altındaki genişlik değişimi, iyi ayarlanmış bir çizgi için makul bir ölçüttür; Tedarikçi soruyu yanıtlayamıyorsa bu bilgi vericidir.
Gerilim ve tahrik mimarisi
Hız aralığında gerilimin otomatik olarak kontrol edilip edilmediğini ve dikiş geçerken makinenin nasıl davrandığını doğrulayın. Vardiya başına yirmi dikiş çalıştıran bir tesiste bu tek özellik, hattın karlı mı yoksa sürekli olarak yeniden mi çalışılacağını belirler.
Tesisinize uygun deneme koşulları
Temiz, yumuşatılmış, tamamen düz kumaş üzerinde yapılan bir gösteri çok az şey kanıtlıyor. Kendi zor alt tabakanızı gönderin: en ağır ağırlık, en sıkı örgü, gölgeye duyarlı fitil. Denemenin hedef hat hızınızda yürütülmesi ve numunelerin değerlendirmeden önce yıkanıp kurutulması konusunda ısrar edin. Boncuklanma ve hav çökmesi genellikle ilk yıkamadan sonra ortaya çıkar, daha önce değil.
Satın alma işlemini doğru şekilde sıralayın
- Bitmiş kumaş standardını ölçülebilir terimlerle tanımlayın: hav yüksekliği, elle dokunma derecesi, soyulma mukavemeti veya gölge.
- Bitirme sırasını geriye doğru eşleyin, böylece fırçalama etkisinin devam edeceği yere konumlandırılır.
- Gerginlik, silindir oranı, nem ve çıkış hava akışı dahil olmak üzere makinenin kontrol penceresini ayarlayın.
- Tel makaralar, rulmanlar ve tahrik bileşenleri için yedek parça bulunabilirliğini doğrulayın.
- İmzalamadan önce bölgenizdeki hizmet kapsamını ve yanıt süresini onaylayın.
Genişleme planı
Çoğu tesis birkaç yıl içinde yumuşatma, kurutma veya ikinci bir fırçalama aşaması gibi işlemler ekler. Daha geniş bir son işlem ekipmanı yelpazesine sahip bir tedarikçiyi seçmek, satın alma noktasında hiçbir maliyet getirmez ve daha sonra yapılan entegrasyon işlerinden önemli ölçüde tasarruf sağlar.
Bunların hiçbiri fırçalamayı karmaşık hale getirmez. Bu, az sayıda değişkenin olduğu mekanik bir süreçtir ve bunu iyi çalıştıran tesisler, bu değişkenleri operatörün tercihleri yerine spesifikasyonlar olarak ele alan tesislerdir. Kumaş numunesi üzerinde tekdüze bir yığın oluşturan makine, yağmurlu bir Pazartesi vardiyasının otuzuncu rulosunda tekdüze bir yığın üreten makineyle aynı değildir ve fark tamamen kontrol penceresindedir. Silindir özelliklerini, hız oranını, gerginlik davranışını, nem yönetimini ve ekstraksiyon performansını kendi kumaşınızla, kendi koşullarınızda doğrulayın ve kararın geri kalanı basitleşsin.