

On vakadan dokuzunda, bir fırça ipi çizgiler, renk değişiklikleri veya gevşek bir el oluşturmaya başladığında, hatalı olan son şey fırçanın kendisidir. Bizden bakmamız istenen üretim problemlerinde sebep neredeyse her zaman dört yerden birinde yatmaktadır: fırçanın kumaşa ne kadar derinden temas ettiği, fırça yüzey hızı ile kumaş hızı arasındaki oran, kumaşın ne kadar gerilim altında olduğu ve toz emme sisteminin tüyleri kafadan ne kadar iyi çektiği. Bu dördünü doğru şekilde kullanırsanız, fırçalama makinesi tesiste çalıştırılması en kolay bitirme ekipmanlarından biri haline gelir. Bunları görmezden gelin; yepyeni bir fırça bile tutarsız işler üretecektir.
Bu kılavuz, makineyi fiilen ayarlayan kişiler için yazılmıştır: bitirme amiri, vardiya teknisyeni, tarif kartlarını yazması gereken proses mühendisi ve bundan beş yıl sonra da hala anlamlı olacak ekipmanı belirlemek zorunda olan alıcı. Fırçalamanın kumaş yüzeyine fiziksel olarak ne yaptığını, soğuk başlangıçtan itibaren kurulum sırasını, yaygın kumaşlar için gerçekçi parametre aralıklarını, çalıştırılmaya değer kontrolleri, en sık görülen kusurları ve bunların nasıl düzeltileceğini ve bir hattı üretken tutan bakım ve güvenlik alışkanlıklarını kapsar.
Kısa versiyon, detaydan önce. Fırçalama yoğunluğu basınçla değil, kavrama derinliği ve fırça-kumaş hız oranıyla kontrol edilir. İki hafif geçiş neredeyse her zaman bir ağır geçişi yener. Gerginlik, kumaşı düz tutacak minimum düzeyde olmalıdır. Toz emme temizlik işi değildir; bu sürecin bir parçasıdır. Ve bir ayarın doğru olduğunu bilmenin tek yolu ölçülen bir lider çalıştırmak, onu uygun ışık altında kontrol etmek ve sayıları yazmaktır.
Bir fırçalama makinesinin kumaş yüzeyine gerçekte yaptığı şey
Fırçalama makinesi tek bir işlem değildir. Üçtür ve hangisini çalıştırdığınız tamamen fırçayı kumaşa ne kadar sert yerleştirdiğinize bağlıdır.
Temizlik. Düşük temasta (genellikle milimetrenin onda biri kadar), kıl uçları gevşek elyafı, tozu ve yüzey kalıntılarını kumaştan süpürür. Bu, denim ve ağır pamukta şaşırtıcı miktarda tüyü giderir ve sonraki işlemlere taşınan yükü azaltır. Temizleme geçişleri, kaplama, laminasyon, baskı öncesinde veya kuruduktan hemen sonra ve haddelemeden önce yaygındır.
Yükselmek ya da uyuklamak. Daha yüksek etkileşimde filamentler tek tek lifleri yakalar ve bunları yüzeye çeker. Sonuç, elyafa, büküme ve fırçanın nasıl sürüleceğine bağlı olarak bir şekerleme, bir hav veya yumuşak şeftali rengi bir dokunuştur. Yön ve hız oranı, eşit, yumuşak bir yükseltme mi yoksa yönlü bir kadife efekti mi elde edeceğinize karar verir.
Tesviye ve parlatma. Fırça, kumaşın makul bir oranda hareket ettiği yönde hareket ettiğinde, elyafları yere yatırır ve en uzun olanları geriye doğru keserek daha pürüzsüz ve biraz daha parlak bir yüzey oluşturur. Bu bir bitirme geçişidir, yükseltme geçişi değildir ve başka bir yerde zaten yükseltilmiş olan bir yüzeyi düzenlemek için kullanılır.
Mekanizmayı anlamak çoğu ayar kararını açıklar. Yüzeyde yapılan iş miktarı iki şeyle ölçülür: kıl uçları ile lif arasındaki bağıl hız ve bağlantı derinliği. Basınç bir kontrol değişkeni değildir çünkü filamentin kendisi yaydır. Yumuşak bir filamanı daha derine ittiğinizde, daha fazla bükülür ve daha uzun bir yay çizer; bu da ısıyı ve elyaf hasarını artırırken aslında kesme eylemini azaltabilir.
Ayrıca fırçalamanın neyi yapamayacağı konusunda da net olmaya değer. Kumaşı şişirmez, çekmez veya artık haşıllama veya zayıf gevşeme nedeniyle sertleşen ipliği yumuşatmaz. Kurutucudan çıktığında tahta gibi bir his veren bir kumaş, fırçalamadan sonra da tahta gibi hissedecektir; Üzerinde bir şekerleme olduğunda tahta gibi hissedecek. Fırçalama bir yüzey işlemidir ve faydaları çoğunlukla kumaşın nasıl göründüğü, el altında nasıl hissettiği ve bir sonraki süreçte nasıl davrandığı ile ilgilidir. Bu gerçek bir fayda ve operasyonun var olmasının nedeni de bu, ancak dar bir alan ve şirket içinde bu şekilde satılması gerekiyor.
Son olarak fırçalama kısmen tersine çevrilebilir. Bir geçişte serilen lifler başka bir geçişte tekrar kaldırılabilir ve fırçalanmış yüzey bir rulo istifinde sıkıştırılarak, aşırı gerilerek veya sıcak olarak sarılarak düzleştirilebilir. Süetleme ise aksine, elyaf uçlarını aşındırıcı bir yüzeyle keser ve çok daha kalıcı bir değişiklik yaratır. Bu ayrımı akılda tutmak, çok fazla boşa harcanan deneme süresini önler.
Bir kadrana dokunmadan önce fırçayı ve başlığı kumaşla eşleştirin
Aynı tambur ve motorlara sahip iki makine, fırça özellikleri, kafa geometrisi veya dönüş düzeni farklıysa tamamen farklı davranacaktır. Bir rakibin tarifini kopyalamanın nadiren işe yaramasının nedeni budur ve tarif kartının, hızı kaydettiği kadar fırçayı da dikkatle kaydetmesi gerekir.
Fırça filamanı. Standart naylon genel amaçlı seçimdir: yumuşaktır, dayanıklıdır ve hassas örgüye veya ince dokumaya zarar vermesi olası değildir. Silisyum karbür veya alüminyum oksidin filamana gömülü olduğu aşındırıcı yüklü naylon, elyafı çok daha agresif bir şekilde yükseltir ve yapağı, kadife, döşeme ve havlama işlerinde kullanılır. Tel fırçalar ağır temizlik ve bazı deri ve halı uygulamalarına aittir ve hiçbir zaman naylonla değiştirilebilecekleri düşünülmemelidir. Filament çapı, aksiyonun ne kadar "keskin" hissettirdiğini belirler: 0,15 ila 0,25 mm ince işler, 0,30 ila 0,45 mm genel amaçlı ve 0,50 ila 0,60 mm ağır kaldırmadır.
Fırça uzunluğu ve yoğunluğu. Daha uzun filamentler daha kolay bükülür ve daha yumuşak, daha bağışlayıcı bir vuruş üretir. Daha yoğun tafting, devir başına daha fazla iş yapar ve daha fazla ısı üretir. Fırça bir süre kullanıldıktan sonra filaman uzunluğu kısalır ve etkin kavrama değişir; bu da Ocak ayında işe yarayan bir tarifin ilkbaharda kaymasının nedenlerinden biridir.
Kafa geometrisi. Tek büyük silindirli tambur kafası, kumaşın düz tutulabildiği ve temas hattının stabil olduğu, gerilim altında çalışan dokuma ürünlere uygundur. Birkaç küçük fırça merdanesinin merkezi bir eksen etrafında döndüğü gezegensel kafa, kumaşa tek bir uzun çizgi yerine birçok kısa yol boyunca temas eder. Bu tasarım örgünün düzensiz yüzeyini çok daha iyi takip eder, iğne hattı açıklığını azaltır ve aşınmayı daha fazla fırçalama yüzeyine yayar. Pamuklu interlok, jarse ve yapağı çalıştıran tesisler genellikle planet başlığın kumaş yapısına daha az risk vererek daha eşit bir kaldırma sağladığını fark eder; bu da özel bir ekipman gibi tam da budur. örgüler için planeter fırçalama makinesi yapmak için inşa edilmiştir.
Kafa sayısı. Çok kafalı makineler işi bölmenize olanak tanır: ayrı kafalar üzerinden iki veya üç hafif geçiş, tek bir kafa üzerinde yapılan tek bir agresif geçişten daha düzgün bir sonuç verir, çünkü her geçiş yalnızca az miktarda elyafı giderir ve kumaşın temaslar arasında düzleşme şansı vardır.
Pratik kural basittir. Önce kumaş ailesine, ardından fırçaya, ardından kafa konfigürasyonuna karar verin ve ancak ondan sonra hızı ve etkileşimi ayarlamaya başlayın. Atölyede sürekli olarak gerçekleşen bu düzeni tersine çevirmek, deneme çalışmalarının üç saat yerine üç gün sürmesinin ana nedenidir.
Soğuk başlangıçtan itibaren kurulum sırası
Sıra önemlidir. Bu adımları farklı bir sırayla yapmak, makinenin nasıl "yanlış" bir sıfıra ayarlanmasına ve sonraki her ayarlamanın kötü bir referansa göre yapılmasına neden olur.
- Tarifi ve fırçayı onaylayın. Monte edilen fırçanın tarif kartına uyduğunu, doğru filaman tipinde ve çapında olduğunu ve vardiyalar arasında değiştirilmediğini kontrol edin. Fırça kimlik numarasını kaydedin.
- Fırçanın kendisini inceleyin. Kumaş dışarıda ve koruyucular yerindeyken makineyi yavaşça çalıştırın. Düz noktalara, bükülmüş veya eksik tutamlara, yuvarlak olmayan bölümlere ve eşit olmayan kıl uzunluklarına bakın. Yuvarlaklığın 1 mm dışında olan bir fırça, hiçbir hız ayarının gizleyemeyeceği bantlı bir desen oluşturacaktır.
- Ekstraksiyon yolunu temizleyin. Filtreleri boşaltın veya temizleyin, kanal bağlantılarını kontrol edin ve emişin gerçekten başlıktaki davlumbaza ulaştığını doğrulayın. Fırçalama, çoğu operatörün beklediğinden daha fazla havayla taşınan tüy üretir ve kısmen tıkalı bir kanal, çalışma ortamının yanı sıra yüzey sonucunu da değiştirir.
- Kumaşı minimum gerginlikte geçirin. Herhangi bir çalışma gerilimi uygulamadan önce doğru kenar hizalamasını ve genişliğini belirleyin. Kumaş eğrilmişse veya gevşek bir kenarı varsa, fırçayla telafi etmeye çalışmak yerine burayı düzeltin.
- Etkileşim referansını ayarlayın. Temas hissedilir hale gelinceye kadar fırçayı beze yaklaştırın, ardından göstergeyi sıfırlayın veya dijital değeri kaydedin. Daha sonraki tüm ayarlamalar makinenin mekanik durağına göre değil, bu temas noktasına göre yapılır.
- Kumaş çalışır haldeyken fırçayı hızlandırın. Önce kumaş tahrikini, ardından fırça tahrikini başlatın. Durdurulmuş bir kumaş üzerinde bir fırça, yüzeyi bir veya iki saniye içinde işaretleyebilir.
- Ölçülü bir lider çalıştırın. Otuz metre genellikle yeterlidir. Başlangıç ve bitişi işaretleyin, ardından yalnızca merkeze bakmak yerine orta genişliği ve her iki kenarı ayrı ayrı inceleyin.
- Kilitle ve oturum aç. Ayarlama başarılı olduktan sonra etkileşimi, fırça hızını, kumaş hızını, gerginliğini ve ekstraksiyon amortisör konumunu kaydedin. Bir sonraki vardiyanın sapmayı artırmadan ne kadar sürüklenebileceğini bilmesi için makul bir tolerans aralığı ayarlayın.
Erkenden edinilmesi gereken bir alışkanlık var: Nihai etkileşim derinliğine her zaman aynı yönden yaklaşın. Operatör bazen ağır bir ayardan aşağı inerse ve bazen de temastan dolayı yukarıya çıkarsa, tipik bir ayar vidasındaki mekanik boşluk milimetrenin onda biri kadar olabilir ve bu, sonucu kabul edilebilirden reddedilmişe kaydırmak için yeterlidir.
Makineden ne çıkacağına karar veren ayarlar
Aşağıdaki aralıklar yaygın endüstriyel uygulamaları yansıtmaktadır. Bunlar spesifikasyon değil, başlangıç noktalarıdır. Her kumaş, boya partisi ve makine bunları kaydıracaktır ve doğru yaklaşım her zaman aralığın alt ucundan başlamak ve küçük artışlarla yukarıya doğru ilerlemektir.
| Kumaş | Fırça filamanı | Nişan | Fırça-kumaş oranı | Geçişler | Ana risk |
|---|---|---|---|---|---|
| Pamuklu çarşaf, poplin | Naylon 0,20 ila 0,30 mm | 0,3 ila 0,6 mm | 3:1 ila 5:1 | 1 | Koyu boya partilerinde gölge aydınlatma |
| Pamuklu interlok, jarse | Naylon 0,20 ila 0,35 mm | 0,4 ila 0,8 mm | 2:1 ila 4:1 | 1'den 2'ye | Kenar kıvrımı ve iğne hattı açıklığı |
| Polar ve arkası fırçalanmış örgü | Aşındırıcı naylon 0,30 ila 0,45 mm | 1,0 ila 2,0 mm | 4:1 ila 8:1 | 1'den 2'ye | Gerginlik değişirse düzensiz yığın |
| Denim, 10 - 14 oz | Aşındırıcı naylon 0,45 ila 0,60 mm | 0,8 ila 1,5 mm | 4:1 ila 7:1 | 1 | Filtrelerde ağır tiftik yükü |
| Polyester dokuma | Naylon 0,25 ila 0,40 mm | 0,4 ila 0,9 mm | 3:1 ila 6:1 | 1 | Yüksek hızda statik ve filament kaynaştırma |
| Kadife, döşeme | Aşındırıcı naylon 0,40 ila 0,60 mm | 1,5 ila 3,0 mm | 5:1 ila 10:1 | 1'den 2'ye | Sıcak haddelenirse kazık ezilir |
| Sentetik deri, mikrofiber | İnce naylon 0,15 ila 0,25 mm | 0,2 ila 0,5 mm | 2:1 ila 4:1 | 1'den 2'ye | Isı ve parlaklık izleri |
Bu tabloda iki şey vurgulanmayı hak ediyor. Birincisi, fırça-kumaş oranı sabit bir hız değil, bir orandır. Kumaşı 20 m/dak hızla çalıştıran bir makinede, 120 m/dak fırça yüzey hızı 6:1 oranını verir. Çıktıyı iyileştirmek için çizgi hızı daha sonra iki katına çıkarılırsa oran 3:1'e düşer ve kimse fırça ayarlarına dokunmasa bile yüzey değişir. Hat hızı değiştiğinde, fırça hızının yeniden hesaplanması gerekir; bu nedenle bağlantılı bir tarife sahip invertör kontrolü, daha büyük bir motordan çok daha değerlidir.
İkincisi, etkileşim, kumaş bütünlüğünü en doğrudan etkileyen ayardır. Bağlantının iki katına çıkarılması yüzeyde yapılan işi kabaca iki katına çıkarır, ancak aynı zamanda filamentler üzerindeki bükülme gerilimini ve temas hattında üretilen ısıyı da arttırır. Sıcak olan derin ayarlar, daha iyi bir yükselme sağlamadan çok önce termoplastik bir yüzeyi parlatacaktır.
Dönme yönü, çok kafalı düzen ve iki geçiş kuralı
Yön, bir fırçalama makinesinde en az kullanılan kontroldür. Fırça sayacının kumaş ilerlemesine doğru çalıştırılması, kıl uçlarının elyaflarla doğrudan buluşması anlamına gelir; bağıl hız, iki yüzey hızının toplamıdır ve eylem agresif, yükseltici ve hafif pürüzlüdür. Fırçanın kumaş hareketi ile çalıştırılması, uçların lifler boyunca ilerlemesi anlamına gelir; göreli hız farktır ve eylem yumuşaktır, dengeleyicidir ve hafifçe parlatır.
Çoğu şardon tarifinde, ilk kafada veya ilk çift kafada ters dönüş kullanılır, ardından yükseltilmiş lifleri temiz, düzgün bir yöne yerleştirmek için dönüşlü bir kafa kullanılır. Bu kombinasyon, iyi bir yapağı veya iyi işlenmiş bir kadife üzerinde karakteristik yumuşak, eşit tüylenmeyi üreten şeydir ve aşırı bir ayarda tek bir kafa ile aynı sonucu elde etmeye çalışmaktan çok daha kontrol edilebilirdir.
İki geçiş kuralı da aynı mantıktan çıkar. Yüzeyde yapılan iş tamamen tekdüze olmadığından, tek bir ağır geçiş yerel değişimi artırma eğilimindedir: kumaştaki biraz daha kalın bir yer daha sert fırçalanır, daha gevşek bir yer daha az fırçalanır ve sonuç görünür bir desendir. İki daha hafif geçiş, bu varyasyonun ortalamasını alır. Bir kumaşın hedef ele ulaşması için ağırlığının yaklaşık yüzde 3 ila 4'ünden fazlasını kaybetmesi gerekiyorsa, bu genellikle sürecin bölünmesi gerektiğinin veya bir dava adımının sırada yer aldığını gösteren bir işarettir.
Çok kafalı makinelerde daha incelikli bir etkiye dikkat edin: ısı birikimi. Kapalı bir çerçevede yüksek oranda çalışan üç kafa, temas hattındaki yerel sıcaklığı gözle görülür bir oranda artırabilir ve polyester veya polipropilen üzerinde bu, küçük parlak noktalar veya kaynaşmış fiber uçları olarak ortaya çıkar. Yüzey hafifçe yükseltilmiş yerine parlak ve camsı görünüyorsa etkileşimi azaltmadan önce oranı azaltın.
Gerginlik, genişlik kontrolü, kenarlar ve dikişler
Gerginlik kumaşı hareketsiz tutmak için değil, düz tutmak için vardır. Bir fırçalama makinesi, kırışıklıkları giderecek ve kenarları kılavuzlarda tutacak minimum gerilimi ister. Aşırı gerilmiş kumaş, fırçanın altında düz bir şekilde gerilir ve gerginlik kalktığında gevşer, böylece kumaş makineden çıktığı anda şekerleme değişiyormuş gibi görünür. Aşırı germe aynı zamanda örgülerde iğne hattının açılmasını hızlandırır ve hafif dokumanın kalıcı olarak bozulmasına neden olabilir.
Az gerilim kısa vadede daha kötüdür. Gevşek kumaş fırçanın içine doğru kalkar, kırışıklıklar temas çizgisinin altından geçer ve fırçayla giderilemeyen kırışıklık işaretleri olarak yüzeye basılır ve ciddi durumlarda kumaş bir ruloya sarılabilir. Doğru gerginlik genellikle kumaşın kafaya girerken görünür bir titreşim olmadan tüm genişlik boyunca düz durduğu en düşük değerdir.
Kenarlara ayrı bir dikkat gerekir. Rulonun dıştaki iki santimetresi sıklıkla problemin ilk görüldüğü yerdir çünkü bunlar farklı gerilim görürler ve fırçalama sonrasında kenar kıvrılmasına en çok maruz kalırlar. Kenar kıvrılmaya başlarsa, fırçayı ayarlamadan önce kumaş sıcaklığını ve gerginliğini kontrol edin; sıcak, aşırı gerilmiş bir kenar, fırça ne yaparsa yapsın kıvrılacaktır. Kıvrılmış kenarlar ayrıca sarıcıda soruna neden olur, rulo profili düzensiz hale gelir ve bir sonraki işlem olumsuz etkilenir.
Dikişler, makine hasarının çoğunun meydana geldiği yerdir. Kalın, sert bir kıvrıma sahip dikili birleşim, fırça kaldırılmışken veya boşluk açıkken yavaşça geçirilmeli ve dikişin hacimli olması durumunda asla üretim hızında geçmesine izin verilmemelidir. Her dikişi işaretleme ve bağlantı noktasında yavaşlama alışkanlığını geliştiren operatörler, haftalar sonra gizemli kalite sorunları olarak ortaya çıkan deliklerin, yırtıkların ve fırça hasarlarının büyük bir kısmını önler.
Toz emme, tiftik yükü ve yangın riski
Çıkarma, sürecin en çok ihmal edilen ve ciddi bir olaya neden olma olasılığı en yüksek olan kısmıdır. Bir fırçalama makinesi, doğru konsantrasyonda biriktiğinde ve sıcak bir yüzeyle veya bir kıvılcımla karşılaştığında yanıcı olan, sürekli bir kısa elyaf, toz ve bazı kumaşlarda ince parçacık akışı üretir.
Bundan üç şey çıkıyor. İlk olarak, davlumbaz, tüylerin odaya kaçmadan önce oluşma noktasında yakalanacağı şekilde konumlandırılmalıdır; bu, davlumbaz tasarımının ve hava akışının daha sonra cıvatalanmak yerine kafa geometrisine uyması gerektiği anlamına gelir. İkincisi, filtrelerin odanın nasıl göründüğüne değil, ölçülen basınç düşüşüne göre tanımlanmış bir temizleme aralığına ihtiyacı vardır. Üçüncüsü, kanallar, fiberin yerleşip birikebileceği uzun yatay hatlar olmayacak şekilde bağlanmalı ve topraklanmalıdır.
Proses kalitesi ve güvenliği burada aynı konudur. Ekstraksiyon zayıfsa, fırçalamadan sonra kumaş üzerinde tiftik yeniden birikir, inceleme ışığı altında yüzey benekli görünür, filtreler daha hızlı yüklenir ve operatör fırçayı yukarı çevirerek bunu telafi eder, bu da daha fazla tiftik oluşturur. Amaca uygun bir kurulum otomatik toz emme sistemi ve bunu ölçülen bir basınç düşüşüne kadar çalıştırmak, bu döngüyü tamamen ortadan kaldırır ve genellikle, kimse yangın riskini hesaba katmadan çok önce, temizlik kesintisinin azaltılmasıyla karşılığını verir.
Basit bir çalışma kuralı: Her vardiyanın başında manometreyi kontrol edin ve kaydedin. Basınç düşüşü, devreye alma sırasında kaydedilen bandın üzerine çıktığında filtreleri temizleyin. Operatör çıkarmanın çalışıp çalışmadığını anlayamıyorsa çıkarma yönetilmiyordur.
Otuz metredeki ilk deneme çalışmasının okunması
Yapılandırılmış bir duruşma yaklaşık yirmi dakika sürer ve günlerce süren tartışmalardan tasarruf sağlar. Aşağıdaki protokol disiplinli bir bitirme odasının kullandığı protokoldür.
- Hedef etkileşiminin en düşük noktasında koşun ve tam değeri kaydedin.
- Liderin başlangıcında bir numune alın, ardından en az yirmi metre sonra ikinci bir numune alın; böylece sonuç, soğuk bir çalıştırma yerine sabitlenmiş bir makineyi yansıtır.
- Her numuneyi genişlik boyunca üç noktada inceleyin: sol kenar artı on santimetre, orta ve sağ kenar artı on santimetre. Fırçalama sorunları sıklıkla asimetriktir ve yalnızca merkezde yapılan kontrollerde bu sorunlar gözden kaçar.
- Standartlaştırılmış aydınlatma altında değerlendirme yapın; ideal olarak müşterinin ürünleri yargılamak için kullanacağı aydınlatmanın aynısıdır. Tek bir tavan lambası altında mükemmel görünen yüzey efektleri, farklı bir renk sıcaklığı altında çizgili görünebilir.
- Numuneleri tartın. Fırçalamadan önce ve sonra birim alan başına basit bir kütle karşılaştırması, işlemin gerçekte ne kadar lifi uzaklaştırdığını size söyler ve bu, elin "doğru hissettiğini" belirten sözlü bir nottan çok daha güvenilir bir kayıttır.
- Kumaş son kullanıcı tarafından yıkanacaksa, son onaydan önce bir numuneyi yıkayın ve tamburda döndürün. Bazı şekerlemeler gri renkte mükemmel görünür ve ilk yıkamadan sonra çöker.
- Küçük adımlarla etkileşimi artırın ve hedef ele ulaşılana veya bir limite ulaşılana kadar tekrarlayın. Kararlaştırılan toleransı aşan ilk renk değişikliği, yüzey parlaması veya ağırlık kaybı belirtisinde durun.
Son numaraları tarif kartına yazın ve onaylanan numunenin fotoğrafını çekin. Makinede tutulan fiziksel bir referans örneği herhangi bir elektronik tablodan daha değerlidir çünkü el ve gölge konusundaki anlaşmazlıkları saniyeler içinde çözer.
Hattı dürüst tutan kalite kontrolleri
Yavaş bir sürüklenmenin reddedilen bir emir haline gelmesini engelleyen şey rutin kontrollerdir. Aşağıdaki tablo, düzenli olarak fırçalama yapan bir tesis için pratik minimum değerleri göstermektedir.
| Kontrol et | Yöntem | Frekans | Eğer harekete geç |
|---|---|---|---|
| Şekerleme ve hav tekdüzeliği | Genişlik boyunca üç noktada standart ışık altında onaylı kumaş örneğiyle görsel karşılaştırma | Her rulo | Herhangi bir şeritlenme, çizgi veya genişlik değişikliği görülebilir |
| Kilo kaybı | Yüzde olarak ifade edilen, fırçalamadan önce ve sonra numune tartımı | Her siparişin başlangıcı ve ortası | Kayıp sipariş ödeneğini aşıyor |
| Gölge | Onaylanmış standarda göre spektrofotometre ve görsel kontrol | Her rulo on shade-critical orders | Kararlaştırılan toleransın ötesinde renk farkı |
| Güç tutma | Fırçalanmış ve fırçalanmamış numuneler üzerinde çekme ve yırtılma testi | Sipariş başına bir kez veya herhangi bir parametre değişikliğinden sonra | Kayıp müşteri spesifikasyonlarını aşıyor |
| Tüylenme ve aşınma | Yıkanmış bir numune üzerinde Martindale veya eşdeğeri | Yeni inşaatın ilk siparişi | Derecelendirme kararlaştırılan seviyenin altına düştü |
| El değerlendirmesi | Küçük panel, referans örneğine göre kör karşılaştırma | Her yeni tarif | Panel referansla aynı fikirde değil |
| Artık tüy bırakmayan | Çıkış yüzeyinde koyu renkli bez silme veya bant testi | Her vardiya | Mendilde görünür elyaf aktarımı |
Bunlardan en kullanışlı olanı kilo verme rakamıdır çünkü subjektif bir yargıyı trend olabilecek bir sayıya dönüştürür. Bir tesis, kabul edilen kadife elinin belirli bir yapıda yüzde 3'lük bir ağırlık kaybına karşılık geldiğini öğrendiğinde, operatörün objektif bir hedefi olur ve bakımın, aşınan fırçayı müşteriden önce tespit edecek bir yolu olur.
Fırçalama ve süetleme: iki adım birlikte nasıl çalışır?
Fırçalama ve süetleme genellikle sanki alternatifmiş gibi tartışılır. Uygulamada, çoğu hassas bitirme hattı bunları bir arada kullanır ve işbölümünü anlamak, her iki operasyonun kontrolünü kolaylaştırır.
Fırçalamak lifleri hareket ettirir. Zaten orada olanı yeniden düzenler, gevşek malzemeleri kaldırır ve yüzeyi temizler. Süetleme lifleri keser. Aşındırıcı bir rulo veya bant, elyafın uçlarını keser ve yıkamaya ve aşınmaya tamamen fırçalanmış bir yüzeyden çok daha iyi dayanan kısa, yoğun, kalıcı bir şeftali kabuğu etkisi yaratır. Hedef el, kumaşın sadece ramözden çıkması yerine beş yıkamadan sonra da yumuşak hissetmesini gerektiriyorsa, süetleme genellikle ağır kaldırma işidir ve fırçalama da sonucu iyileştirir.
Yaygın bir işlem sırası şöyledir: Hafif bir fırçalama geçişiyle ön temizleme yapın, yüzeyi oluşturmak için süet kullanın, ardından elyafı kaldırmak ve hizalamak için tekrar fırçalayın, böylece yüzey düz yerine eşit görünür. Dokuma pamuk ve kot kumaşlarda, yatay bir kombine süet makinesi, bu modeli takip eden, fırçalama kafası veya ayrı bir fırçalama ünitesinin aşındırıcı temastan sonra yüzeyi temizlediği iş makinesidir. Sağlam, az esneyen bir yapıya sahip dokuma yapılar, bozulma olmaksızın nispeten derin aşındırıcı temasın üstesinden gelir; bu nedenle 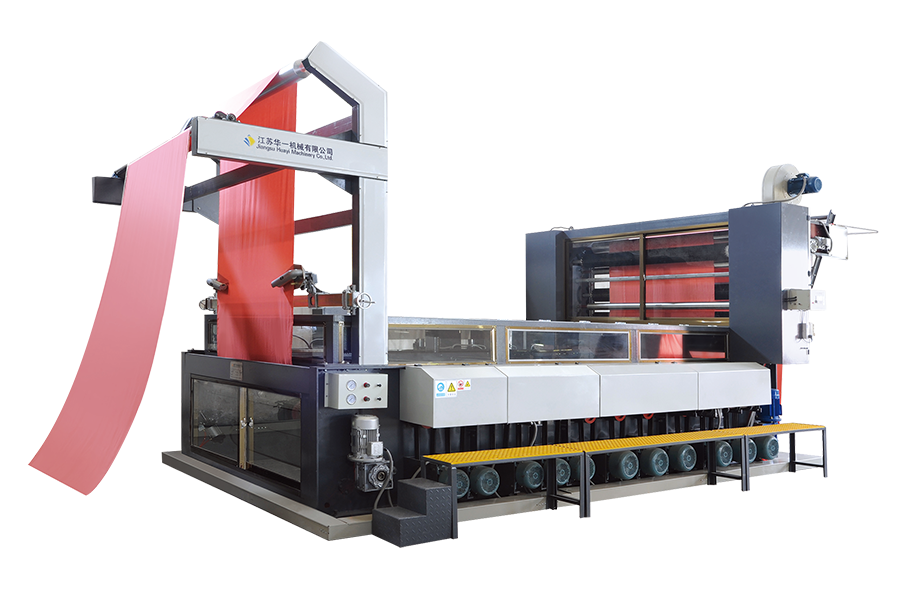 Yatay Kombine Süet Makinası MW-Model Süetleme ve ardından fırçalama son işlem dizisinde MW Modeli, tutarlı yüzey hazırlığı için bağımsız silindir tahrikli zımpara kağıdı, karbon fiber ve seramik fiber aşındırıcıları destekler. Ürünü Görüntüle → Bu tipteki yatay kombine süet makinesi genellikle bir fırçalama ünitesi yerine bir fırçalama ünitesinin yanında belirtilir.
Her iki operasyonun tanısal değeri dikkate değerdir. Bir kumaş dava edildikten sonra düzensiz görünüyorsa bunun nedeni genellikle aşındırıcı temas veya gerginliktir. Fırçalamadan sonra düzensiz görünüyorsa bunun nedeni daha çok fırçanın durumu veya fırçanın çekilmesidir. İki makine yan yana durduğundan, hangi aşamada hata oluştuğunu anlayabilen operatör, sorun giderme zamanından büyük ölçüde tasarruf sağlar.
Yaygın fırçalama kusurları ve bunların nasıl düzeltileceği
Fırçalama hattındaki sorunların çoğu, az sayıda tanınabilir modelden oluşur. Aşağıdaki tablo, bir teknisyenin bunlar üzerinde çalışması gereken sırayla, semptomu en olası nedene ve ilk düzeltici eyleme göre eşleştirir.
| Kusur | Muhtemel sebep | İlk önce neyi değiştirmeli |
|---|---|---|
| Uzunluk boyunca çizgiler veya bantlar | Yuvarlak, düz noktalı veya eşit olmayan uzunluktaki kılları fırçalayın | Fırçayı inceleyin ve düzeltin; Hızı değiştirmeden önce filamanın durumunu kontrol edin |
| Genişlik boyunca eşit olmayan sonuç | Fırça ekseni kumaş yoluna paralel değil veya bir kenarda gerginlik daha yüksek | Her iki uçtaki boşluğu ölçün; kılavuz hizalamasını ve kenar gerginliğini kontrol edin |
| Delikler, ince yerler, iğne hattı açıklığı | Nişan too deep, or fabric stressed beyond its construction limits | Etkileşimi azaltın ve iki ışık geçişine geçin |
| Gölge change, surface looks lighter | Özellikle koyu boya partilerinde aşırı elyaf giderme | Oranı azaltın, ardından katılımı azaltın; kaybı doğrulamak için numune tartımı |
| Parlak noktalar veya kaynaşmış uçlar | Sentetiklerde yaygın olan, temas hattındaki yüksek orandan kaynaklanan ısı | Kumaş hızını korurken fırça hızını düşürün; ekstraksiyon hava akışını doğrulayın |
| Yüzeye basılmış kırışık işaretleri | Kumaş slack at the head, or a wrinkle passed under the brush | Gerginliği minimum düz ayara yükseltin; gevşek kenar olup olmadığını kontrol edin |
| Tüy transferli benekli yüzey | Davlumbazda ekstraksiyon yakalanmıyor veya filtreler yüklü | Kontrol et pressure drop and hood position before touching brush settings |
| Fırçalamadan sonra kenar kıvrılması | Kafadan sonra gevşeyen sıcak, aşırı gerilmiş kenar | Gerilimi azaltın ve çıkışta kumaş sıcaklığını kontrol edin |
Bir kusur ortaya çıktığında yararlı bir disiplin, her seferinde bir değişkeni değiştirmek ve yirmi metre sonra yeniden numune almaktır. Fırçalama bir sistemdir ve üç ayarın aynı anda ayarlanması, hiç kimsenin hangi ayarın sorunu çözdüğünü veya hangisinin diğerine neden olduğunu söylemesine izin vermez.
Fırça bakımı ve makine bakımı
Fırça bir sarf malzemesidir ancak pahalıdır ve nasıl işleneceği hem yüzey sonucunu hem de ne sıklıkta değiştirilmesi gerektiğini belirler. Birkaç rutin önemli şeylerin çoğunu kapsar.
- Günlük. Makine izole edilmiş haldeyken fırçayı görsel olarak inceleyin. Gömülü kalıntıları, sarılı iplikleri ve belirgin tutam hasarını arayın ve ilk silindirden önce ekstraksiyon basıncı düşüşünü kaydedin.
- Haftalık. Boşluk veya geçme göstergesini bir referans ayarına göre kontrol edin, ayarlama mekanizmasının tutarlı bir şekilde geri döndüğünü doğrulayın ve fırçanın görünür bir titreşim olmadan doğru şekilde çalıştığını doğrulayın.
- Aylık. Rulmanları üreticinin programına göre yağlayın, tahrik kayışı gerginliğini kontrol edin ve kanal bağlantı noktalarını sızıntı veya birikmiş lif açısından inceleyin.
- Takvime göre değil, ölçüme göre. Filament uzunluğunu fırça etrafındaki birkaç noktada ölçün ve çalışma uzunluğu, tarifin geliştirildiği bandın dışına çıktığında değiştirin. Aşınmış bir fırça, kadran aynı şeyi gösterse bile etkin kavramayı değiştirir.
- Herhangi bir fırça değişiminden sonra. İletişim referansını yeniden oluşturun, yeni bir lider çalıştırın ve tarif kartını yeni fırça kimlik numarasıyla güncelleyin. Asla değiştirilen bir fırçanın önceki sonucu oluşturacağını varsaymayın.
- Mevsimsel olarak. Korumalar, kilitler, acil durdurmalar ve davlumbazın durumu dahil olmak üzere makineyi bir bütün olarak inceleyin. Altı ay boyunca yoğun bir şekilde çalışan bir fırçalama makinesi genellikle silindir paralelliğinde bir miktar sapma gösterir ve bu da yalnızca son üründe hafif bir genişlik değişimi olarak kendini gösterir.
Yedek parçalarla ilgili bir nokta daha. Filament spesifikasyonu sonucu çok güçlü bir şekilde etkilediğinden, fırçalar stok numarasına göre yeniden sipariş edilmek yerine, yazılı bir spesifikasyona ve onaylanmış bir numuneye göre satın alınmalıdır. Biraz farklı filament çapına sahip bir tedarikçinin değiştirilmesi, geliştirilmesi bir hafta süren bir tarifi geçersiz kılabilir.
Fırçalama hattında güvenlik uygulaması
Fırçalama makinelerinin bariz ve affetmez bir tehlikesi vardır: fırça ile kumaş yolu arasındaki kıstırma. Filamentler esnektir ve bu da sahte bir güvenlik hissini teşvik eder, ancak dönen bir fırça bir eldiveni, bir kolu veya parmağı milisaniyeler içinde temas hattına çekecektir ve makine bir el algıladığı için durmayacaktır.
- En düşük hızda bile olsa, fırça dönerken ve hatta ipliği çıkarmak için asla kafa bölgesine elinizi uzatmayın. Önce izole edin.
- Fırça değişimi, temizlik ve sıkışma giderme için ortak anahtar yerine kişisel kilitle kilitleme ve etiketlemeyi kullanın.
- Korumaları ve kilitleri yerinde ve çalışır durumda tutun. Üretimin devam etmesini sağlamak için bir ara kilit atlanmışsa, bunu operasyonel bir kolaylıktan ziyade rapor edilebilir bir kusur olarak değerlendirin.
- Bir sağlık ve yangın önlemi olarak tozu kontrol edin ve makine alanında çöken liflerin yeniden askıda kalmasına neden olan kuru süpürmeyi yasaklayın.
- Operatörlere acil durdurma yerleri, ekstraksiyonun kapatılması ve yanıcı tekstil tozuna yönelik özel yangın müdahale prosedürü konusunda eğitim verin.
- Tahliye fanlarının ve tahrik gürültüsünün gerektirdiği durumlarda işitme koruması sağlayın ve daha güçlü bir fan aynı zamanda daha yüksek ses çıkaracağından, tahliye sistemindeki herhangi bir değişiklikten sonra seviyeleri kontrol edin.
Bir kez yazılan ve dosyalanan güvenlik talimatının hiçbir değeri yoktur. Makine başında yapılan, iplik sarma veya ramak kala gibi gerçek olaylarla bağlantılı kısa, sık konuşmalar alışkanlıkları yerinde tutan şeydir.
Fırçalama makinesinin belirlenmesi: Soruya neler eklenmeli?
Fırçalama ekipmanı satın alma kararları öngörülebilir bir nedenden dolayı yanlış gidiyor: Sorguda genişlik ve hız listeleniyor, başka hiçbir şey listelenmiyor. Daha sonra gelen makine serideki en geniş, en kolay kumaşı işler ve geri kalan her şeyle uğraşır. Tam bir soruşturma aşağıdakilere cevap verir.
- Kumaş aralığı. Lif içeriği, yapısı, metrekare başına gram cinsinden ağırlığı ve ürünün dokuma, örme veya dokunmamış olup olmadığı. Ortalamayı değil, en hafif ve en ağır eşyaları ekleyin.
- Hedef etkisi. Yalnızca temizleme, kestirme, cilalama veya bunların kombinasyonu. Elinizi kelimelerle tanımlayın ve mümkünse fiziksel bir referans örneği ekleyin.
- Hat hızı ve genişliği gereksinimleri, makinenin kapsaması gereken kumaş hızı aralığı ve buna uygun fırça hızı aralığı ile. Bağımsız olarak kontrol edilen fırça ve kumaş tahriklerinde ısrar edin, çünkü aralarındaki sabit oran ilk günden itibaren tarif aralığını sınırlayacaktır.
- Ekstraksiyon beklentileri. Hava hacmi, davlumbaz tasarımı, filtreleme ve ekstraksiyonun entegre mi yoksa ayrı olarak mı sağlandığı.
- Değişim zamanı. Bir fırça değişiminin veya tarif değişikliğinin ne kadar süreceği, kısa siparişlerde makinenin maksimum hızından daha önemlidir.
- Servis ve yedek parçalar. Fırçanın kullanılabilirliği, filaman özellikleri belgeleri ve bölgenizdeki teknik destek için yanıt taahhüdü.
İnce örgüler ve hassas dokumaları hızlı bir şekilde çalıştıran tesisler için, invertör kontrollü fırça ve kumaş tahrikli, hızlı fırça değiştirme ve entegre ekstraksiyona sahip modern yüksek hızlı fırçalama ünitesi, gereksinimlerin çoğunu tek bir çerçevede karşılar. Bu spesifikasyona göre üretilmiş, aşağıdakilerle temsil edilen tipte bir makine: 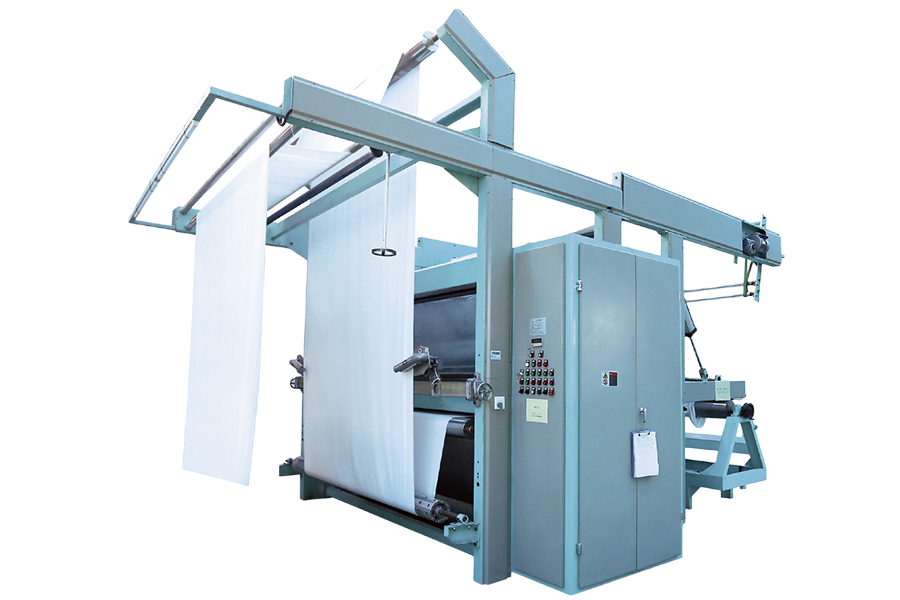 Yüksek Hızlı Fırçalama Makinesi VX7 İnce örgüler ve narin dokumalar için kompakt VX7, esnek temizleme ve bitirme geçişleri için yedi karbon seramik fırça silindiri ve yüksek hızlı çalışma kullanır. Ürünü Görüntüle → Bu sınıftaki yüksek hızlı fırçalama makinesi, operatörün donanımı değiştirmeden hafif bir temizleme geçişi ile tam bir kestirme geçişi arasında hareket etmesine olanak tanır; bu da tam olarak kısa süreli bitirme işinin gerektirdiği esnekliktir.
Hangi makine seçilirse seçilsin, sevkıyattan önce kendi kumaşınız üzerinde fabrika kabul işlemi yapılması konusunda ısrar edin ve kullanılan ayarları kaydedin. Bu tek adım, bir spesifikasyonu çalışma tarifine dönüştürür ve kurulum dönemindeki risklerin çoğunu ortadan kaldırır.
Bitirme treninde fırçalamanın uygun olduğu yer
Fırçalama nadiren tek başına kalır. Mekanik yüzey işlemi ile son işi belirleyen adımlar arasında yer alır ve çıktısı yalnızca yukarı ve aşağı yöndeki süreçlerin izin verdiği ölçüde iyidir.
Yukarı yönde kumaş temiz, kuru ve rahat olmalıdır. Haşıl kalıntısı taşıyan veya kurutucudan hâlâ sıcak olan bir kumaşın fırçalanması değişken sonuçlar üretir çünkü elyaf sıcak ve hafif plastik olduğunda farklı davranır. Aşağı yönde, çalıların yarattığı yükselti ne olursa olsun hattın geri kalanında hayatta kalmak zorundadır. Bu, bir kalenderde veya rulo istifinde gereksiz sıkıştırmanın önlenmesi, sarma gerginliğinin kontrol edilmesi ve kumaşın sarılmadan önce soğumasına izin verilmesi anlamına gelir.
Tek başına fırçalamanın sağlayabileceğinden daha yumuşak, daha dolgun bir elin gerekli olduğu durumlarda, mekanik yüzey işlemini genellikle kumaşı bastırmak veya germek yerine rahat bir durumda çalıştıran hava bazlı bir yumuşatma adımı takip eder. Havayla yumuşatma ve fırçalama birbirini iyi tamamlar: fırça yüzeyi kontrol eder ve açık genişlikteki hava akışındaki mekanik yumuşatma gövdeyi, kumaşı ve kalan sertliği kontrol eder. Gibi ekipmanlar  Açık En Hava Yumuşatma Makinası SOFT100 Yüzey işleminden sonra ve kurutmadan önce yerleştirilen SOFT100, açık ende örgüleri, dokumaları, havluları ve Tencel'i yumuşatmak için altı metrelik bir Venturi tüpü kullanıyor. Ürünü Görüntüle → açık en hava yumuşatma makinesi, yüzey oluşturulduktan sonra ve son kurutma ve haddeleme adımlarından önce bitirme işlemi sırasında bu konuma aittir.
Sıralamayı doğru yapmak çoğu zaman tek bir makineyi mükemmelleştirmekten daha değerlidir. Fırçalama, süetleme ve yumuşatma adımları doğru şekilde sıralanmış bir ip, mükemmel donanıma sahip, yanlış sırada düzenlenmiş bir ipten ortalama ayarlarla daha iyi bir el üretecektir.
Tüm bunlardan çıkarılacak bir sonuç varsa, o da diş fırçalamanın gücü ödüllendirmekten çok disiplini ödüllendirdiğidir. Makinede az sayıda gerçek kontrol, kavrama, oran, gerilim, yön, çıkarma vardır ve bunların her birinde sonucun iyi olduğu dar bir bant ve sonucun yalnızca farklı olduğu geniş bir bant vardır. Her kontrolün fibere gerçekte ne yaptığını anlayan operatörler, zamanlarını ölçmek, örneklemek ve sayıları yazmak için harcarlar. Makineyi tek yoğunluk kadranı gibi ele alan operatörler, zamanlarını bir vardiya sonra yeniden ortaya çıkan kusurlarla mücadele ederek geçirirler.
Pratik sıra her zaman aynıdır. Fırçayı eşleştirin ve kumaşa doğru yönlendirin. Temiz bir iletişim referansı oluşturun. Hafif çalıştırın, sonucu genişlik boyunca ölçün ve her seferinde bir değişkeni ayarlayın. Yalnızca ele güvenmek yerine, objektif göstergeler olarak kilo kaybını ve gölgeyi izleyin. Ölçülen bir basınç düşüşüne kadar ekstraksiyon işlemini sürdürün. Fırçayı takvimde değiştirmek yerine bakım yapın ve ölçün. Daha sonra son tarifi yazın ve onaylı bir numuneyi makinede bulundurun, böylece standart, onu belirleyen kişinin ötesinde de geçerli olur.
Fırçalama olgun bir teknolojidir ve ister daha temiz bir yüzey, ister daha dolgun bir şekerleme, isterse daha yumuşak bir el olsun, bir kumaşın müşteriye nasıl okunacağını değiştirmenin en ucuz yollarından biridir. İster tek kafalı temizleme ünitesi ister çok kafalı planeter fırçalama hattı olsun, ekipman tam olarak yapması gereken şeyi yapacaktır. Değer, ortamda yaratılır veya kaybolur ve bu kısım tamamen hattı işleten kişilerin elindedir.